一台工业锅炉从设计到出厂,要经过多少道质量控制?——A级制造厂全流程深度拆解
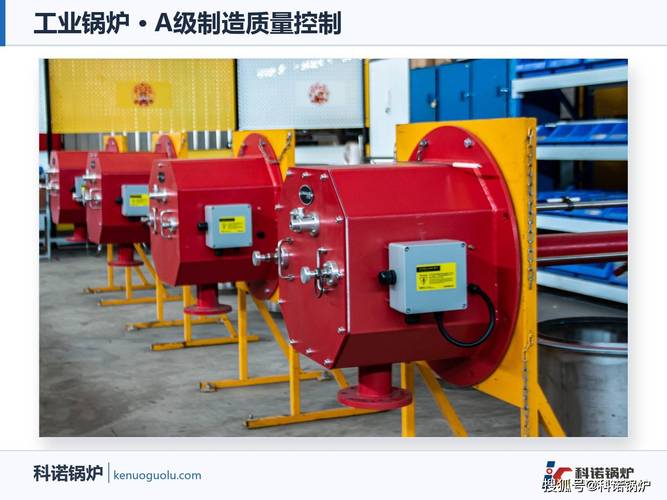
工业锅炉作为高温高压的特种设备,其质量直接关系到生产安全和人员生命。在我国,锅炉制造实行严格的许可证制度,A级锅炉制造许可证代表最高级别,可生产不限参数的压力容器和锅炉。一台工业锅炉从设计到出厂,究竟要经过多少道质量控制?本文将以A级制造厂为例,完整拆解这一超级工程的质量控制链条。
一、设计阶段:质量控制的源头(约5道关卡)
- 设计输入评审:明确锅炉参数(压力、温度、容量、燃料等),审核用户需求与法规标准的符合性。
- 设计方案评审:由设计、工艺、质量、安全等多部门联合评审,确保技术路线可行、安全冗余充足。
- 设计计算与校核:包括强度计算、热力计算、水循环计算、烟风阻力计算等,均需双重校核。
- 设计文件审核:图纸、技术条件、材料清单等由校对、审核、批准三级签署。
- 设计鉴定与备案:A级锅炉的设计文件需通过国家市场监管总局认可的鉴定机构审批,并在省级监管部门备案。
二、材料与外购件控制:准入防线(约4道关卡)
- 供应商资质审核:钢材、焊材、阀门、仪表等供应商需通过ISO9001及特种设备制造许可审查。
- 材料入厂检验:每批材料必须附质保书,并抽样进行化学成分、力学性能复验,必要时做金相和无损检测。
- 焊材与辅材控制:焊材需烘干、领用回收记录,辅材如保温材料需阻燃验证。
- 外购件验收:安全阀、压力表、水位计等需有合格证及校验报告,关键件100%复检。
三、制造过程控制:实体质量形成的关键(约12道关卡)
- Marking与下料:钢板标记移植(材料代码、炉批号),数控切割后100%尺寸检查。
- 成型与坡口加工:筒体卷圆、封头冲压,坡口角度、钝边尺寸、表面缺陷检查。
- 组对与定位焊:检查错边量、间隙,定位焊工艺评定合格。
- 焊接工艺评定:每项焊接工艺需按NB/T 47014进行评定,覆盖实际生产条件。
- 焊工资格与施焊:焊工持特种设备作业证,每日首件检查,层间温度、线能量监控。
- 焊缝外观检查:100%目视检查,咬边、气孔、裂纹等缺陷按标准判定。
- 无损检测(NDT):A级锅炉主焊缝通常要求100% RT(射线)或UT(超声),角焊缝100% MT(磁粉)或PT(渗透)。
- 热处理:根据材料与厚度,进行焊后消除应力热处理,并监控温度曲线。
- 水压试验:1.5倍设计压力的水压试验,保压检查泄漏与变形。
- 通球与清洁度检查:管子内径通球,内部无杂物、锈蚀。
- 尺寸与几何公差检查:整体长度、直径、管孔位置、垂直度等。
- 耐火保温与涂装检查:保温层厚度、紧固件间距、漆膜厚度、附着力测试。
四、成品检验与出厂控制:最后防线(约6道关卡)
- 安全附件校验:安全阀整定压力校验、压力表检定、水位计可见性验证。
- 电气与控制系统测试:PLC逻辑、联锁保护、报警功能模拟测试。
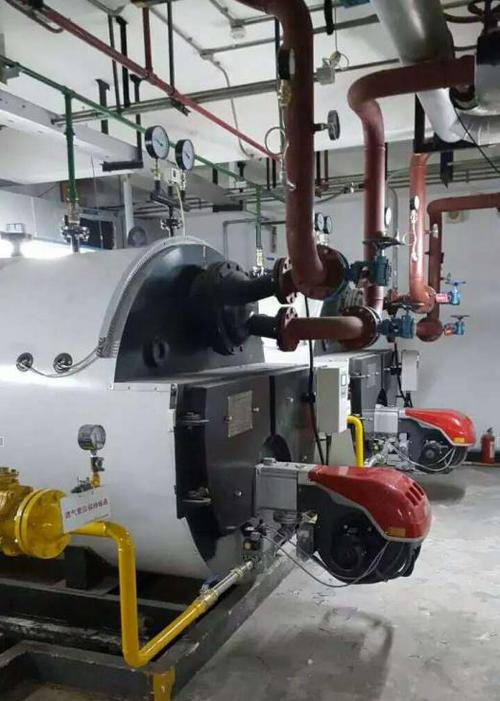
- 燃烧器与辅机试运行:包括风机、水泵、燃烧器点火、负荷调节等冷态与热态调试。
- 总装与铭牌核对:产品铭牌、出厂编号、技术参数与设计文件一致性核查。
- 出厂资料审核:质量证明书、监督检验证书、竣工图、使用说明书等完整移交。
- 监督检验(监检):由特种设备检验机构驻厂监检,关键节点(如材料、焊接、水压、总检)需监检确认并出具《特种设备监督检验证书》。
总计约27道主要质量控制环节,但每个环节下还有数十个检验项目。 在A级制造厂,实际控制的检验点(ITP中的H/W点)可多达200余个。从设计到出厂,每一台锅炉都是几百项标准与无数次检验的结晶。
A级厂还须建立质保体系,接受每两年一次的许可证换证审查,每一台锅炉的出厂都需附有监检证书方可销售。可以说,工业锅炉的质量不是检验出来的,而是设计、制造、管理全链条严格控制的必然结果。
下一期,我们将深入焊接与无损检测的具体标准对比,敬请关注。
如若转载,请注明出处:http://www.dxguolu.com/product/39.html
更新时间:2026-10-28 16:29:36